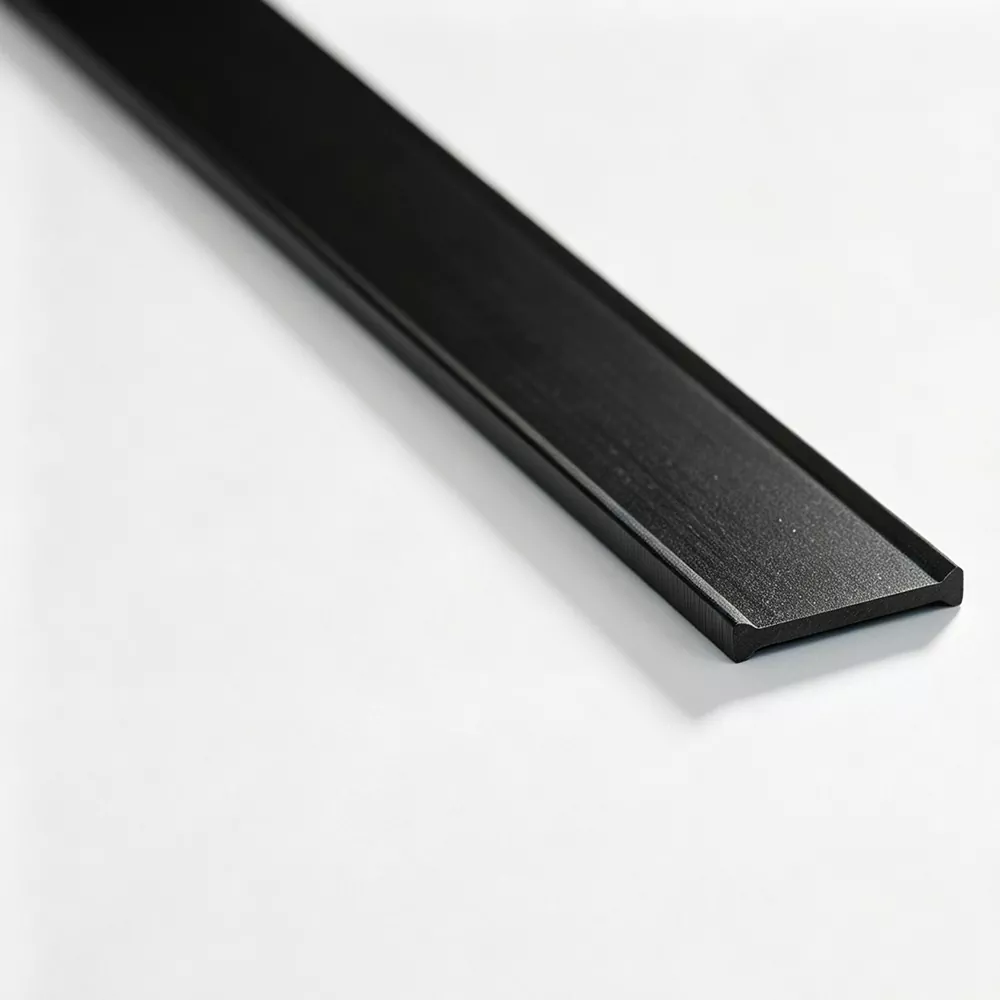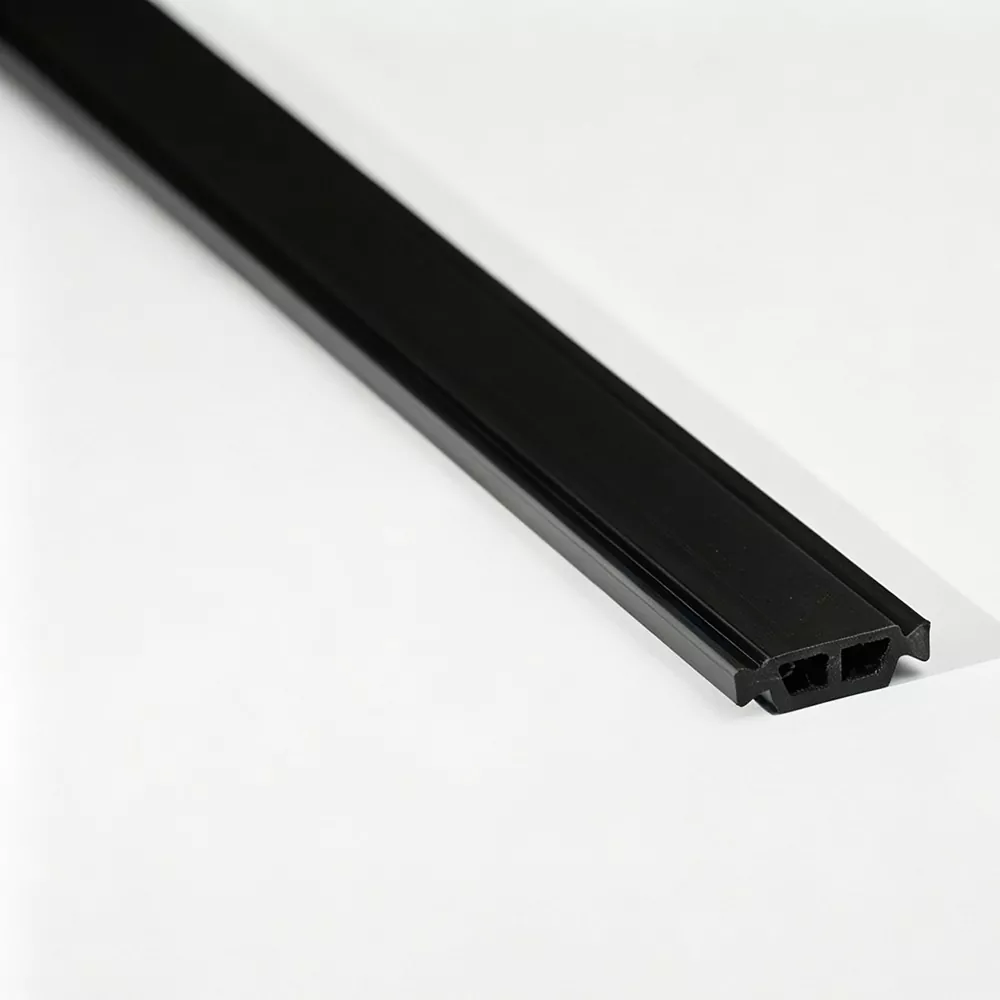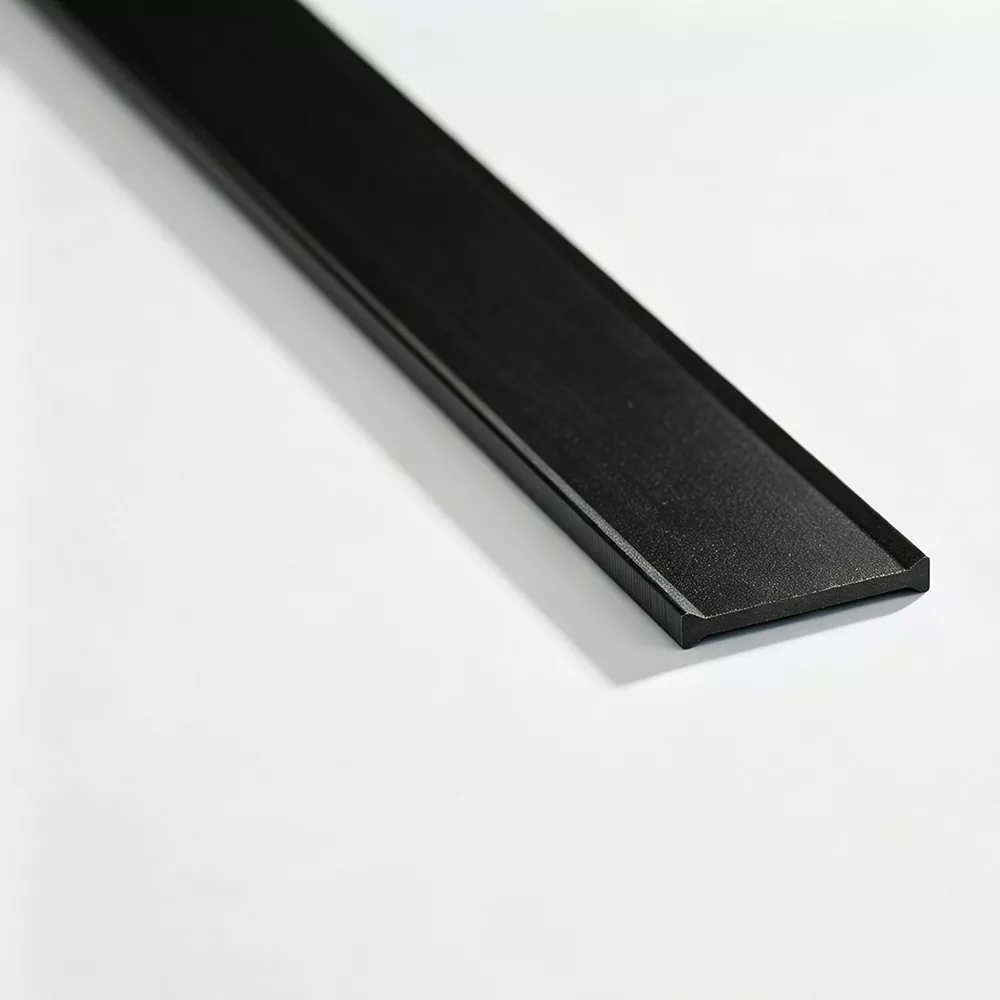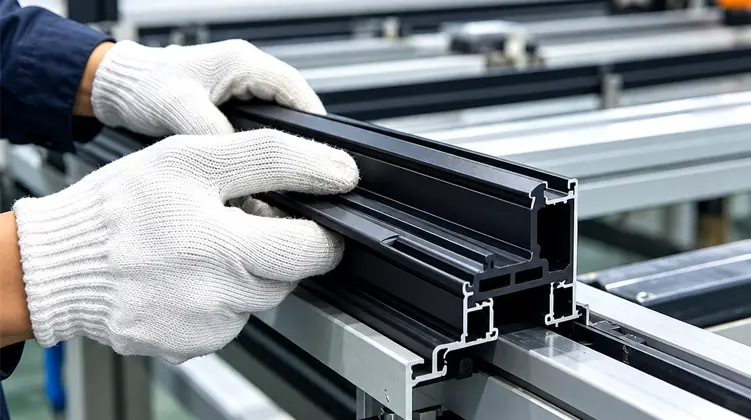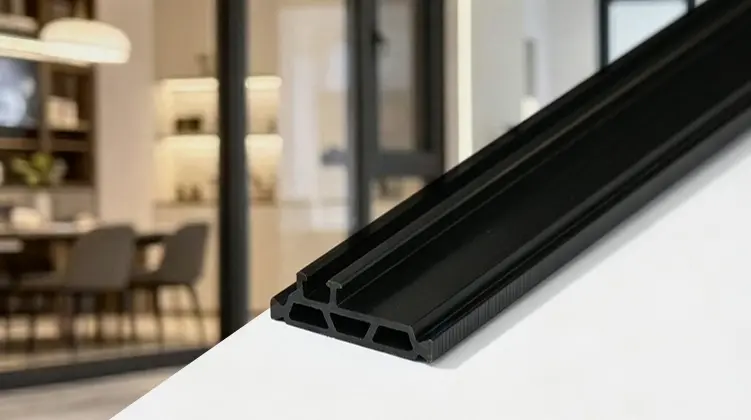
Jalur Pemecah Termauntuk sistem aluminium patah haba bergantung kepada lebih daripada komponen kekonduksian rendah. Profil penebat mesti sesuai dengan rongga aluminium dengan tepat, kekal terlibat secara mekanikal semasa pemasangan, dan kekal stabil dari segi dimensi melalui perkhidmatan. Panduan ini menerangkan cara profil PA66 GF25 berfungsi, cara penyemperitan aluminium menentukan bahagian, cara keadaan pengeluaran mempengaruhi konsistensi, dan butiran teknikal yang harus disemak sebelum spesifikasi dimuktamadkan.
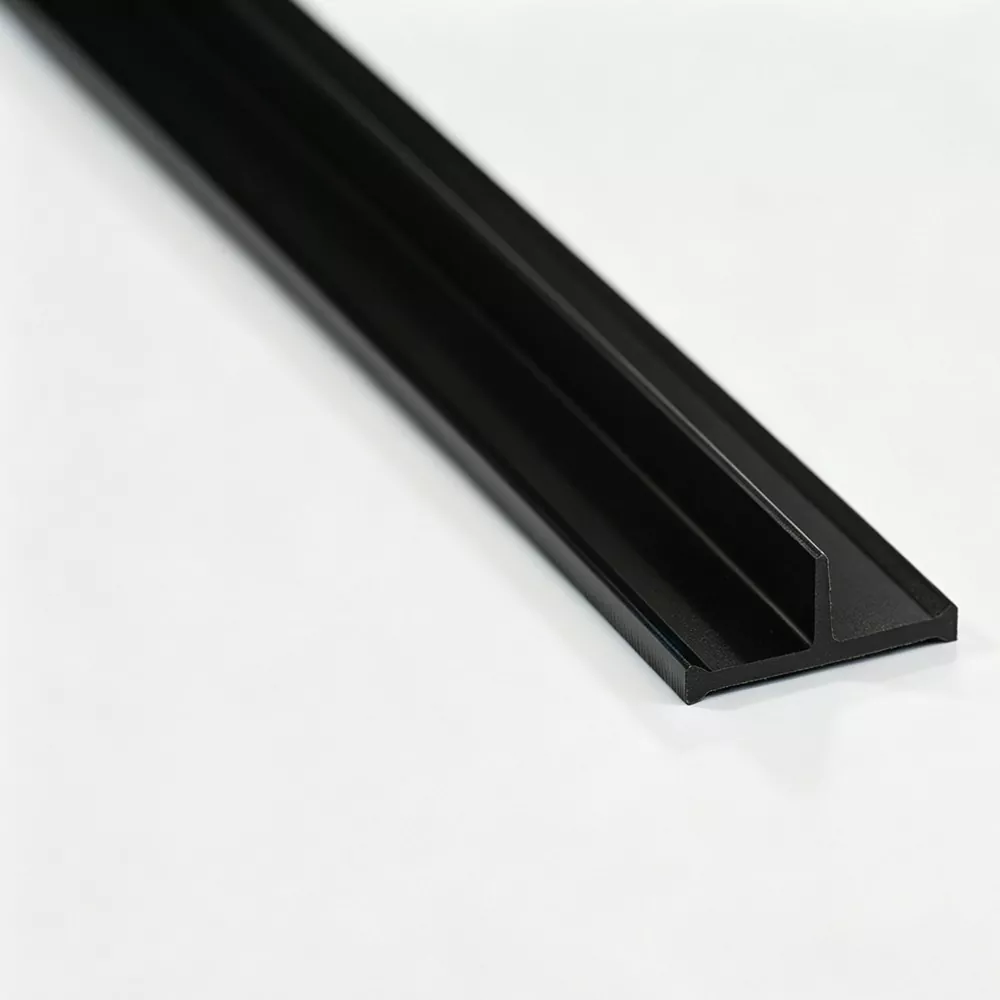
Untuk bingkai aluminium yang pecah secara haba, bahagian penebat terletak di antara ahli aluminium yang dipisahkan dan mengganggu laluan pemindahan haba logam secara langsung. PA66 GF25 sesuai untuk peranan ini kerana matriks nilon menyediakan penghalang bukan logam manakala 25% tetulang gentian kaca menambah ketegaran dan kestabilan dimensi yang diperlukan untuk pemasangan profil. Prestasi, bagaimanapun, tidak ditentukan oleh bahan sahaja. Lebar rongga, kedalaman rongga, geometri alur, bentuk penguncian, pemisahan yang diperlukan, ketebalan jalur, dan kaedah sisipan atau guling semuanya mempengaruhi pemilihan bahagian. Oleh itu, spesifikasi yang boleh dipercayai bermula dengan penyemperitan aluminium sebenar dan mengikut komponen melalui penyemperitan, penyejukan, pembentukan, pemotongan, pemeriksaan dan pertimbangan pemasangan akhir.
Klik bahagian di bawah untuk melompat terus ke topik yang anda perlukan.
Aluminium berguna dalam bingkai tingkap, pintu dan fasad kerana ia menggabungkan kekuatan struktur dengan permukaan penyelenggaraan yang agak rendah. Kekonduksian terma yang tinggi juga menimbulkan cabaran: apabila ahli aluminium dalaman dan luaran kekal disambung secara langsung oleh logam, haba boleh bergerak melalui bingkai sepanjang laluan konduktif berterusan. Reka bentuk patah haba mengubah laluan itu dengan meletakkan bahagian bukan logam di antara komponen aluminium yang diasingkan.
Tujuan daripadaJalur Pemecah TermaOleh itu bukan semata-mata untuk "mengisi jurang." Profil yang dimasukkan perlu mengekalkan pemisahan terkawal sambil juga berfungsi sebagai antara muka struktur. Ia mesti kekal duduk di dalam rongga aluminium, menahan pergerakan yang disebabkan oleh daya pemasangan, dan mengekalkan geometri yang diperlukan oleh bingkai siap. Fungsi terma dan fungsi mekanikal dikaitkan.
Prinsip teras:penyemperitan aluminium menyediakan struktur bingkai, manakala bahagian poliamida mengganggu jambatan logam langsung antara bahagian dalam dan luar. Keputusan akhir bergantung pada kedua-dua pemisahan haba dan penglibatan selamat.
Haba tidak bergerak melalui bingkai dalam satu arah sahaja. Ia mengikuti laluan konduktif yang tersedia melalui bahan dan sambungan. Oleh itu, laluan aluminium berterusan boleh memintas rongga bertebat yang dimaksudkan melainkan sistem direka bentuk untuk mengganggu laluan itu. Bahagian poliamida yang terletak dengan betul mengurangkan sambungan langsung logam-ke-logam dan mewujudkan laluan yang lebih panjang dan kurang konduktif melalui pemasangan.
Inilah sebabnya mengapa geometri penting sama seperti perihalan bahan nominal. Dua profil yang diperbuat daripada polimer bertetulang yang sama boleh berkelakuan berbeza apabila lebar, ketinggian, bentuk penguncian atau ketebalan dindingnya tidak sepadan dengan penyemperitan yang dimaksudkan.
Dalam pengeluaran praktikal, komponen juga mesti bertahan daripada tindakan yang digunakan semasa memasukkan dan membentuk gulungan. Profil yang menebat dengan baik tetapi retak semasa pemasangan, tergelincir dalam rongga atau kekurangan rintangan ricih yang mencukupi tidak dapat memberikan penyelesaian pengeluaran yang boleh dipercayai. Objektif kejuruteraan adalah untuk mencapai gangguan haba tanpa mengorbankan kestabilan pemasangan.
Atas sebab ini, pemilihan bahagian harus bermula dengan profil aluminium dan bukannya dengan label produk generik. Bentuknya adalah sebahagian daripada spesifikasi kejuruteraan.
Poliamida 66 diperkukuh dengan gentian kaca 25%, biasanya dikenal pasti sebagai PA66 GF25, sesuai untuk sistem profil aluminium yang diasingkan secara haba kerana ia menggabungkan struktur bukan logam dengan ketegaran yang diperlukan pada antara muka pemasangan. Gentian kaca menguatkan matriks polimer dan membantu profil mengekalkan bentuknya di bawah beban mekanikal.
Untuk pengeluaran profil seni bina, gabungan itu mempunyai kelebihan praktikal: bahagian penebat tidak dijangka bertindak sebagai sisipan longgar. Ia dibentuk menjadi bahagian yang tepat yang mesti kekal terlibat dengan aluminium semasa bingkai yang dipasang dikendalikan, dibuat dan digunakan.
Matriks bertetulang meningkatkan ketegaran dan kestabilan mekanikal, membantu bahagian menahan sisipan, bergolek dan penglibatan berterusan dalam profil aluminium.
Dimensi yang tepat membantu profil kekal dipasang dengan betul pada rongga, yang penting apabila alur aluminium mempunyai geometri penguncian yang ditetapkan.
Segmen poliamida mengganggu laluan pemindahan haba logam langsung antara bahagian aluminium dalaman dan luaran yang dipisahkan.
Keadaan penyemperitan terkawal, penyejukan dan pembentukan menyokong ketekalan sepanjang profil siap.
Bahan berkekuatan lebih tinggi tidak secara automatik menyelesaikan keratan rentas yang salah. Jika ciri penguncian terlalu besar, daya pemasukan mungkin menjadi berlebihan. Jika kawasan pertunangan terlalu kecil, profil mungkin tidak mencapai pegangan mekanikal yang diperlukan. Jika ketebalan dinding tidak sesuai, tekanan setempat boleh tertumpu semasa pemasangan.
Oleh itu, PA66 GF25 harus dipertimbangkan sebagai salah satu bahagian sistem reka bentuk. Pemilihan bahan, kualiti penyemperitan dan geometri bahagian perlu bekerjasama.
Bahan nilon sensitif kepada kelembapan semasa pemprosesan. Kawalan bahan masuk dan keadaan penyemperitan yang berdisiplin membantu mengurangkan kebolehubahan dalam tingkah laku cair dan dimensi siap. Atas sebab ini, memeriksa kelembapan bahan, ciri aliran cair dan kandungan gentian kaca berguna sebelum pengeluaran bermula.
Prinsip yang sama berlaku untuk penyejukan dan pembentukan. Profil yang meninggalkan acuan belum lagi menjadi komponen yang stabil dari segi dimensi. Proses hiliran mempengaruhi cara bahagian itu mendap ke dalam bentuk terakhirnya dan oleh itu seberapa konsisten ia sesuai dengan rongga aluminium.
Amalan bawa pulang:PA66 GF25 menyediakan asas bahan untuk antara muka yang dipisahkan secara haba yang kuat, tetapi profil siap masih bergantung pada kawalan penyemperitan, penyejukan, pembentukan, pemeriksaan dimensi dan keserasian dengan penyemperitan aluminium.
Tiada bahagian jalur universal yang sesuai dengan setiap penyemperitan aluminium. Rongga yang dicipta oleh profil aluminium mentakrifkan ruang fizikal yang tersedia untuk komponen penebat, manakala struktur penguncian menentukan bagaimana komponen itu dipegang. Oleh itu, proses pemilihan yang kukuh dari segi teknikal bermula dengan mengkaji penyemperitan daripada memilih bahagian daripada nama sahaja.
Apabila sistem pecah terma baharu dibangunkan, dimensi yang diperlukan harus dipertimbangkan bersama. Perubahan dalam kedalaman rongga boleh menjejaskan ketinggian profil. Perubahan dalam bentuk alur boleh menjejaskan geometri penguncian. Perubahan dalam pengasingan yang diperlukan boleh menjejaskan ketebalan dinding yang tersedia. Dimensi ini membentuk masalah reka bentuk yang berkaitan.
| Faktor Profil Aluminium | Keperluan Penebat Berkaitan | Mengapa Ia Penting |
|---|---|---|
| Lebar rongga | Lebar profil | Bahagian itu mesti menempati rongga tanpa kelonggaran atau daya pemasukan yang berlebihan. |
| Kedalaman rongga | Ketinggian profil | Ketinggian mempengaruhi cara komponen berada di dalam aluminium dan jumlah penglibatan yang tersedia. |
| Struktur alur | Mengunci geometri | Memadankan alur adalah penting untuk pengekalan mekanikal yang stabil. |
| Pemisahan yang diperlukan | Ketebalan dinding dan bentuk bahagian | Profil mesti mencipta pemisahan bukan logam yang dimaksudkan tanpa mengganggu pemasangan. |
| Proses pemasangan | Keserasian sisipan dan rolling | Bahagian mesti bertolak ansur dengan daya dan pergerakan yang berkaitan dengan kaedah pengeluaran yang dipilih. |
Lukisan profil aluminium boleh mendedahkan dimensi rongga, konfigurasi alur, toleransi bahagian dan geometri dinding sekeliling yang tidak dapat disampaikan oleh nama produk. Apabila bahagian itu luar biasa, lukisan itu juga mengurangkan risiko memilih profil yang kelihatan serupa yang mempunyai struktur penguncian yang berbeza.
Maklumat penting termasuk lebar dan kedalaman rongga, bentuk alur, orientasi yang dimaksudkan, pemisahan yang diperlukan dan sebarang kekangan dimensi yang dikenakan oleh bingkai akhir. Keperluan pemasangan hendaklah direkodkan pada masa yang sama.
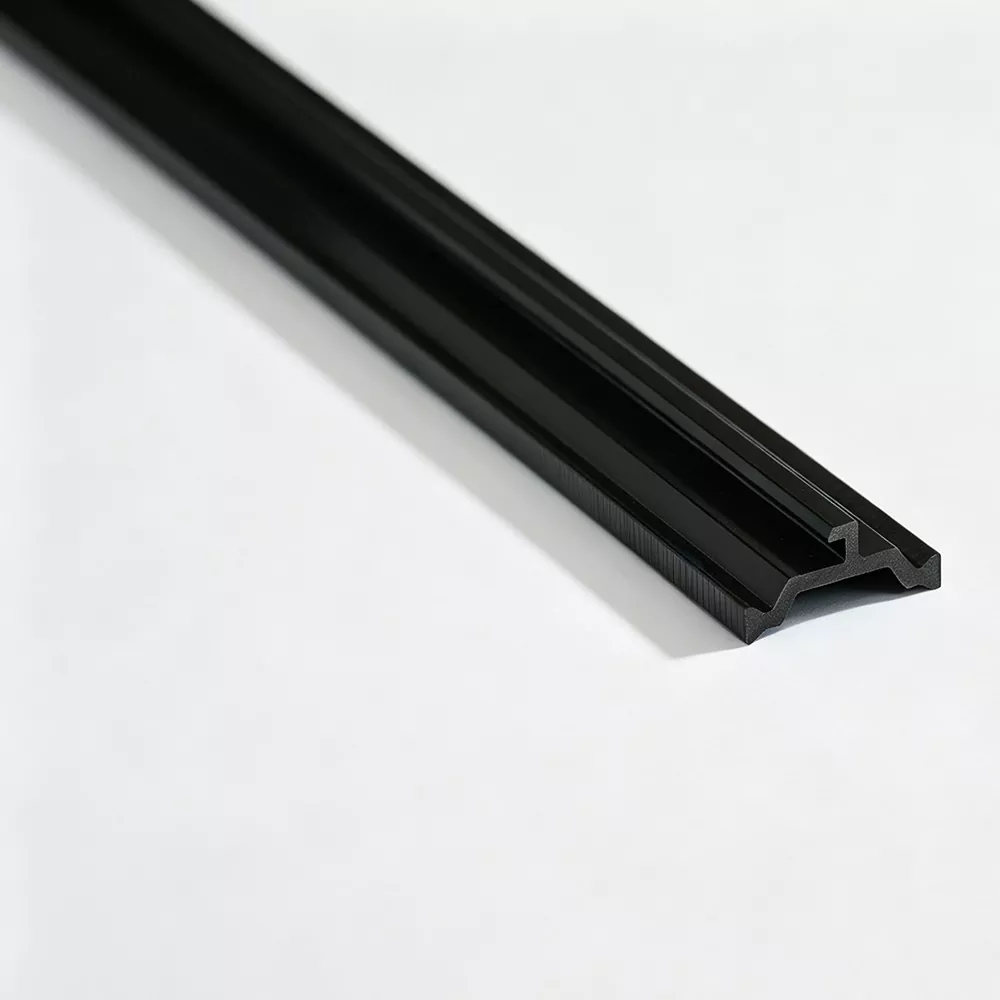
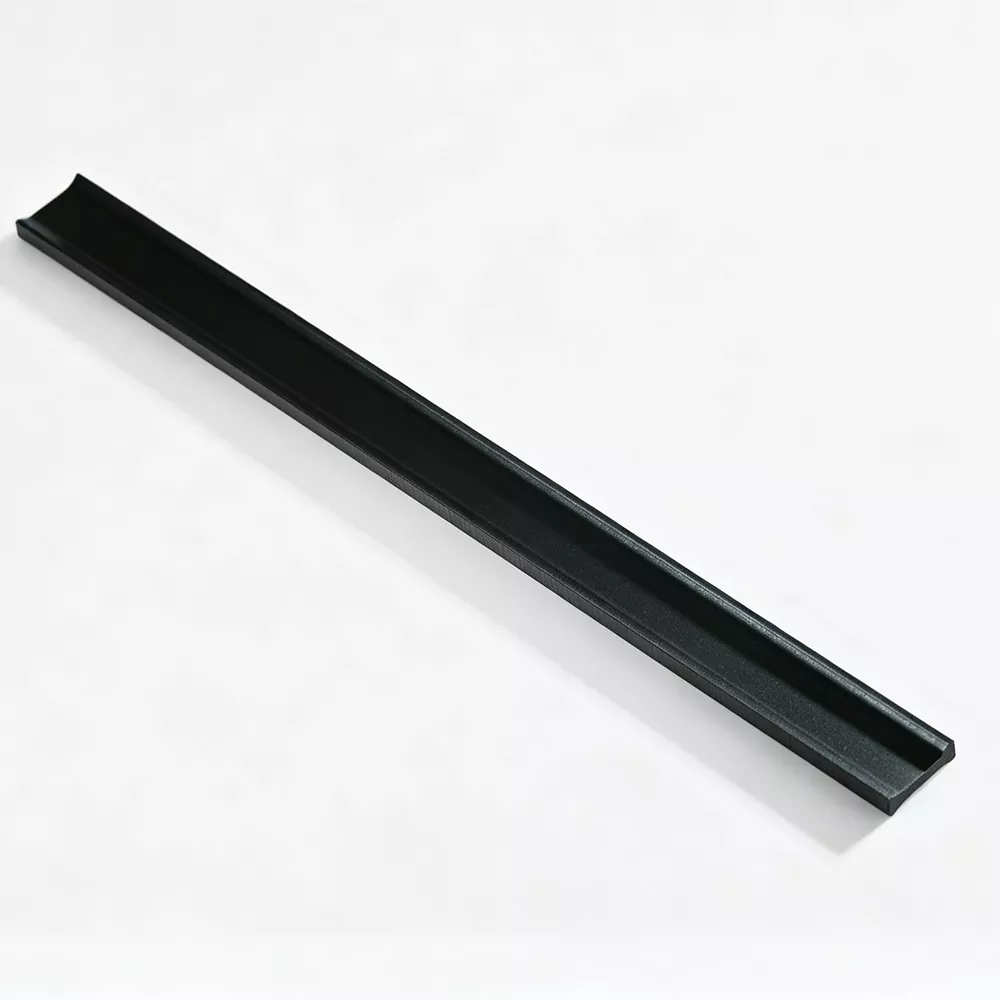
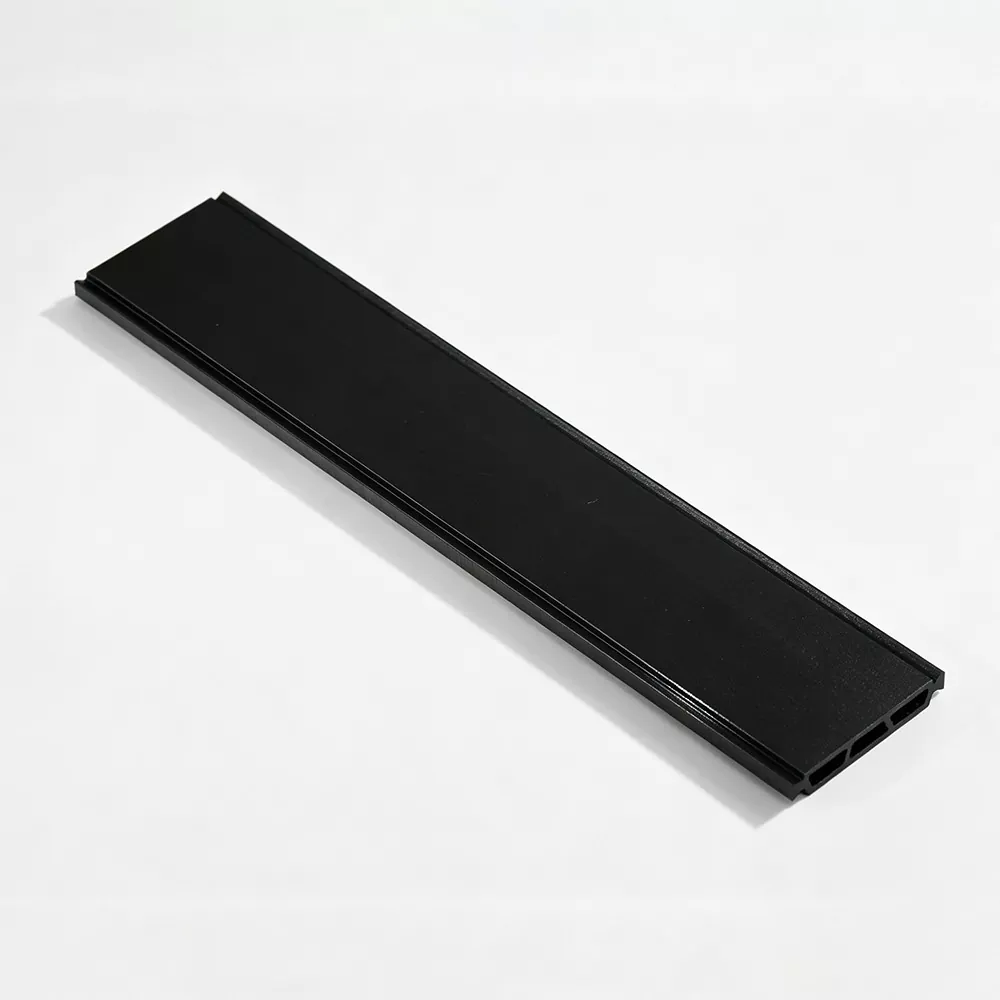
Bahagian I-Type, C-Type dan T-Type yang biasa meliputi banyak struktur profil aluminium yang mantap. Kegunaan mereka datang daripada corak keratan rentas yang boleh dikenali, bukan daripada dakwaan bahawa satu bentuk sesuai untuk semua sistem. Bahagian berbentuk khas adalah relevan apabila penyemperitan aluminium menggunakan rongga yang berbeza atau susunan penguncian.
Bahagian tersuai boleh dibangunkan di sekitar geometri penyemperitan sebenar. Objektifnya bukan untuk mencipta kerumitan untuk kepentingannya sendiri, tetapi untuk menjadikan profil polimer berfungsi dengan antara muka mekanikal yang telah ditakrifkan oleh reka bentuk aluminium.
Jinxingboleh menyemak lukisan profil sebelum pengeluaran untuk menentukan sama ada bahagian sedia ada sesuai atau sama ada keratan rentas khas diperlukan.
Keratan rentas mengawal cara komponen polimer berinteraksi dengan aluminium. Perubahan dimensi kecil boleh mengubah daya sisipan, tingkah laku mengunci dan pengagihan beban. Dalam persekitaran pengeluaran, perbezaan ini dapat dilihat apabila pengendali menghadapi sisipan yang sukar, keretakan setempat, penglibatan tidak lengkap atau pembentukan gulungan yang tidak konsisten.
Semasa memasukkan, profil perlu memasuki rongga aluminium dengan tahap rintangan terkawal. Rintangan yang terlalu sedikit boleh menunjukkan penglibatan yang tidak mencukupi dan boleh menjadikan profil lebih terdedah kepada pergerakan. Rintangan yang terlalu banyak boleh meningkatkan daya pemasangan dan memberi tekanan yang tidak perlu pada bahagian atau ciri aluminium di sekelilingnya.
Oleh itu, ketekalan dimensi sepanjang penyemperitan adalah penting. Bahagian yang tepat pada satu titik tetapi berbeza dengan ketara di tempat lain boleh menghasilkan pengalaman pemasangan yang tidak sekata. Kelajuan tarikan terkawal, keadaan penyejukan dan pembentukan membantu mengurangkan jenis variasi ini.
Sesetengah sistem aluminium yang rosak secara haba menggunakan proses penggulungan untuk mengunci bahagian polimer secara mekanikal ke dalam profil. Semasa operasi ini, aluminium terbentuk di sekeliling komponen yang dimasukkan dan pemasangan mengalami beban mekanikal. Polimer mesti mengekalkan integritinya semasa antara muka penguncian dibuat.
Orientasi gentian kaca dalam profil tersemperit adalah relevan di sini. Proses penyemperitan yang dikawal dengan baik bertujuan untuk menyokong kekuatan membujur bahagian sambil menyediakan rintangan ricih melintang yang diperlukan pada antara muka. Hasil yang tepat bergantung pada perumusan bahan dan keadaan pemprosesan, jadi kawalan pengeluaran tetap penting.
Keretakan semasa pemasangan tidak harus segera dianggap sebagai masalah bahan sahaja. Penyumbang yang mungkin termasuk keratan rentas yang tidak sesuai, gangguan berlebihan, dimensi alur yang tidak betul, keadaan pemprosesan yang tidak menguntungkan, kawalan penyejukan yang tidak mencukupi atau parameter pemasangan yang meletakkan tekanan tertumpu pada profil.
Menyiasat antara muka yang lengkap adalah lebih berguna daripada menukar satu pembolehubah secara berasingan. Alur aluminium, bahagian polimer dan proses pemasangan membentuk satu sistem mekanikal.
Perspektif reka bentuk:kestabilan mekanikal dicapai melalui interaksi kekuatan bahan, geometri bahagian dan pemasangan terkawal. Keratan rentas yang jelas menjadikannya lebih mudah untuk memastikan faktor tersebut sejajar.
Kestabilan dimensi bermula dengan keadaan bahan mentah dan berterusan melalui penyemperitan, penyejukan, pembentukan dan pemotongan. Jika satu peringkat hanyut, kesan mungkin muncul kemudian semasa pemasangan profil. Inilah sebabnya mengapa parameter proses lebih berguna apabila direkodkan dan dipantau pada peringkat pengeluaran dan bukannya bergantung hanya pada pemeriksaan visual akhir.
Sistem aluminium yang diasingkan secara terma muncul dalam beberapa aplikasi seni bina. Komponen penebat melaksanakan fungsi asas yang sama merentasinya—mencipta pemisahan bukan logam antara ahli aluminium—tetapi geometri profil sekeliling dan beban mekanikal boleh berbeza.
Bingkai tingkap dan selempang menggunakan bahagian aluminium yang dipisahkan untuk mengurangkan laluan konduktif terus melalui bingkai. Bahagian polimer mesti kekal stabil dalam alur semasa fabrikasi dan penggunaan.
Profil pintu memerlukan pemisahan haba bersama-sama dengan kestabilan mekanikal, terutamanya apabila bingkai mengalami pembukaan, penutupan dan pengendalian berulang.
Pembingkaian muka depan boleh termasuk mullion, transom dan ahli aluminium berasingan yang lain. Geometri profil berbeza mengikut sistem, jadi pemadanan bahagian amat penting.
Bahagian khas boleh digunakan apabila penyemperitan mempunyai rongga tersendiri, antara muka mengunci atau susunan dimensi yang tidak sejajar dengan profil biasa.
Pemasangan tingkap biasanya mengandungi berbilang bahagian dan sambungan aluminium, jadi profil penebat perlu mengikut geometri setiap antara muka yang dimaksudkan. Selempang dan bingkai mungkin tidak menggunakan rongga yang sama, dan profil yang berfungsi di satu lokasi mungkin tidak sesuai di lokasi lain. Lukisan bahagian yang jelas membantu memastikan pemilihan komponen sejajar dengan setiap penyemperitan.
Pintu memberi penekanan tambahan pada kestabilan mekanikal kerana profilnya dikendalikan dengan kerap dan mungkin tertakluk kepada pergerakan berulang. Komponen penebat perlu kekal terlibat tanpa menjadi punca keretakan atau ketidakstabilan dimensi semasa fabrikasi.
Rangka dinding tirai selalunya melibatkan larian profil panjang dan pelbagai antara muka struktur. Ketekalan dimensi sepanjang penyemperitan menjadi penting kerana perubahan kecil yang diulang pada bahagian yang panjang boleh mempengaruhi keadaan pemasangan. Profil penebat juga perlu berfungsi dengan mullion atau geometri transom tertentu dan bukannya rongga generik yang diandaikan.
Sistem aluminium seni bina tidak terhad kepada geometri standard. Alur khas, ketinggian bahagian luar biasa atau susunan penguncian yang berbeza mungkin memerlukan profil polimer yang dibangunkan khas. Dalam kes tersebut, pembangunan harus dipandu oleh penyemperitan aluminium dan urutan pemasangan sebenar.
Kualiti penyemperitan dipengaruhi oleh keseluruhan rantaian pengeluaran dan bukannya tetapan mesin tunggal. Penyediaan bahan, pengacuan penyemperitan, penyejukan, pembentukan dan pemotongan masing-masing menyumbang kepada profil akhir. Proses yang berdisiplin menjadikannya lebih mudah untuk menyambungkan dimensi siap dengan keadaan pembuatan yang direkodkan.
PA66 nilon dan gentian kaca hendaklah diperiksa sebelum memasuki sistem penyemperitan. Pemeriksaan bahan boleh termasuk indeks aliran cair, kandungan gentian kaca dan kelembapan. Semakan ini menyediakan garis asas praktikal untuk kestabilan proses dan membantu mengenal pasti variasi bahan sebelum ia menjadi masalah dimensi.
Garisan penyemperitan skru berkembar berbilang selari boleh digabungkan dengan acuan khusus dan sistem penyejukan untuk menghasilkan geometri profil yang berbeza. Suhu penyemperitan, kelajuan menarik dan suhu air penyejukan mempengaruhi cara bahan mengalir, keluar dari acuan dan mendap ke dalam bentuk terakhirnya.
Acuan itu sendiri adalah bahagian penting dalam proses. Alat ini mesti menghasilkan semula keratan rentas yang dimaksudkan secara konsisten, termasuk ciri penguncian atau panduan kecil yang mungkin tidak jelas daripada nama produk yang ringkas.
Sejurus selepas penyemperitan, profil panas memerlukan penyejukan dan pembentukan terkawal. Penyejukan terlalu cepat, terlalu perlahan atau tidak sekata boleh mempengaruhi dimensi dan keadaan permukaan. Proses hiliran yang stabil membantu mengekalkan bahagian yang dimaksudkan di seluruh larian pengeluaran.
Penyemperitan juga mempengaruhi orientasi tetulang dalam polimer. Pendekatan pemprosesan bertujuan untuk menyokong kekuatan longitudinal profil dan rintangan ricih melintang pada antara muka. Oleh kerana jalur mungkin mengalami beban pemasukan dan pembentukan gulungan, ciri-ciri ini berkaitan dengan prestasi pemasangan.
Oleh itu, sasaran pengeluaran adalah lebih daripada keratan rentas yang betul secara visual. Ia adalah bahagian dengan dimensi berulang, kualiti permukaan yang stabil dan ciri mekanikal yang sesuai dengan proses pemasangan yang dimaksudkan.
Pemeriksaan adalah paling berguna apabila ia diedarkan merentasi peringkat pengeluaran. Pemeriksaan akhir boleh mengesahkan sama ada profil siap memenuhi keperluan tertentu, tetapi semakan dalam proses memberikan peluang yang lebih baik untuk mengenal pasti hanyut sebelum kuantiti yang banyak disiapkan.
Pemeriksaan pengeluaran tetap boleh memantau dimensi keratan rentas dan keadaan permukaan semasa larian. Parameter proses boleh direkodkan untuk kebolehkesanan, membolehkan perubahan dimensi disemak terhadap keadaan pembuatan.
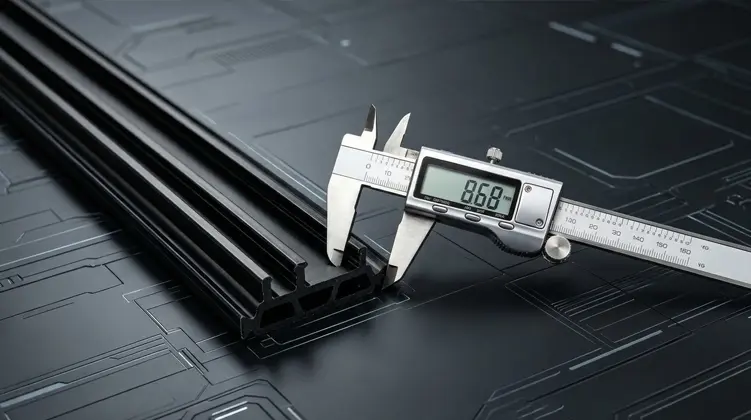
Pemeriksaan visual biasa memfokuskan pada permukaan profil, integriti tepi dan kecacatan yang jelas. Pemeriksaan dimensi memfokuskan pada lebar, ketinggian, ketebalan dinding dan ciri kritikal lain yang ditakrifkan oleh lukisan bahagian.
Bergantung pada keperluan yang berkenaan, penilaian makmal boleh meliputi ketumpatan, Kekerasan pantai, kekuatan tegangan membujur, kekuatan tegangan melintang, rintangan air, penuaan haba dan ciri pengembangan linear. Tujuannya adalah untuk menyambungkan bahan boleh diukur atau sifat profil siap dengan syarat yang dijangkakan dalam permohonan akhir.
| Kawasan Pemeriksaan | Fokus Biasa | Nilai Pengeluaran |
|---|---|---|
| Bahan mentah | Kelembapan, indeks aliran cair dan kandungan gentian kaca | Mencipta keadaan permulaan yang stabil untuk penyemperitan. |
| Dimensi profil | Lebar, tinggi, ketebalan dinding dan geometri kritikal | Menyokong kesesuaian rongga yang konsisten dan penglibatan mengunci. |
| Keadaan permukaan | Kecacatan yang boleh dilihat, integriti tepi dan kesinambungan | Membantu mengenal pasti isu penyemperitan atau pembentukan hiliran. |
| Sifat mekanikal | Kekuatan membujur dan melintang, kekerasan | Menyediakan data yang berkaitan dengan pemasangan dan pemuatan perkhidmatan. |
| Ciri-ciri alam sekitar | Rintangan air, penuaan haba dan pengembangan linear | Menyokong penilaian tingkah laku dimensi di bawah keadaan yang berkaitan. |
Sebelum penghantaran, profil siap boleh diperiksa untuk penampilan dan dimensi terhadap spesifikasi pengeluaran. Laporan pemeriksaan bahasa Inggeris boleh mengiringi barangan apabila diperlukan, mencipta rekod yang jelas tentang keadaan produk yang diukur.
Kebolehkesanan berguna apabila profil berkelakuan berbeza semasa pemasangan. Daripada menganggap setiap isu sebagai peristiwa terpencil, rekod pengeluaran membenarkan dimensi bahagian, tetapan proses dan hasil pemeriksaan disemak bersama. Ini menjadikan komunikasi teknikal lebih tepat dan membantu membezakan masalah kesesuaian profil daripada masalah proses pemasangan.
Sebelum profil memasuki pengeluaran biasa, maklumat yang paling berguna biasanya maklumat yang mentakrifkan antara muka aluminium-polimer. Pakej teknikal yang jelas mengurangkan kekaburan dan memberikan pengilang penyemperitan konteks yang mencukupi untuk menilai bahagian yang sesuai.
Terma seperti I-Type, C-Type atau T-Type berguna untuk mengatur rangkaian produk, tetapi ia tidak menggantikan lukisan kejuruteraan. Profil dengan bentuk visual yang serupa mungkin masih mempunyai dimensi penguncian yang berbeza atau antara muka rongga yang berbeza. Pemilihan berdasarkan nama tanpa semakan geometri meningkatkan peluang kesukaran pemasangan.
Profil penyemperitan hendaklah dinilai bersama proses pemasangan. Jika komponen dijangka melalui operasi menggelek, keratan rentasnya perlu serasi dengan beban tersebut. Jika sisipan ketat, gangguan dan geometri penguncian hendaklah disemak sebelum parameter pengeluaran ditukar.
Komunikasi berguna memberi tumpuan kepada maklumat yang boleh diukur: lukisan, dimensi bahagian, arah pemasangan, geometri penguncian dan aplikasi yang dimaksudkan. Maklumat yang jelas membolehkan pengilang membincangkan bahagian sedia ada atau membangunkan bahagian istimewa tanpa bergantung pada andaian.
Titik pemeriksaan spesifikasi:soalan yang paling penting ialah sama ada profil polimer direka bentuk di sekeliling penyemperitan aluminium. Apabila antara muka ditakrifkan dengan jelas, bahan, perkakasan dan keputusan proses boleh dinilai berdasarkan sasaran yang sama.
Borang bekalan fizikal harus sepadan dengan cara sistem aluminium dikendalikan di tingkat pengeluaran. Bahagian lurus adalah mudah apabila barisan pengeluaran memotong dan menyuap panjang yang ditentukan. Bahagian bergelung boleh sesuai untuk spesifikasi yang direka untuk pengendalian dan penyimpanan berterusan.
| Borang Bekalan | Panjang Biasa | Berguna Apabila | Pertimbangan Utama |
|---|---|---|---|
| Jalur lurus | 6 meter sekeping | Barisan penyemperitan atau proses fabrikasi berfungsi dengan panjang lurus tetap. | Sahkan keperluan pemotongan, pengendalian dan penyimpanan untuk profil aluminium siap. |
| Jalur bergelung | 500 meter setiap gulung untuk spesifikasi yang sesuai | Pemberian makanan berterusan yang lama dan penyimpanan padat lebih diutamakan. | Periksa sama ada bahagian dan proses pemasangan yang dipilih sesuai untuk pengendalian bergelung. |
Pembungkusan dan pengendalian harus melindungi profil daripada ubah bentuk, pencemaran dan tekanan mekanikal yang tidak perlu. Kaedah yang sesuai bergantung pada bentuk bahagian dan cara bahan bergerak dari penyimpanan ke proses pemasangan aluminium.
Bagi sesetengah geometri profil, bentuk bergelung mungkin memperkenalkan keperluan pengendalian yang tidak digunakan pada panjang lurus. Keperluan tersebut harus dipertimbangkan bersama peralatan fabrikasi sebenar dan bukannya dipilih secara bebas daripada reka bentuk profil.
Masalah teknikal selalunya lebih mudah untuk diselesaikan apabila gejala dipisahkan daripada kemungkinan penyebabnya. Isu kelihatan yang sama boleh datang daripada lebih daripada satu peringkat proses, jadi penyelesaian masalah harus mengikut laluan dari geometri aluminium ke bahagian polimer kepada keadaan pemasangan.
| Isu Diperhatikan | Kawasan Kemungkinan untuk Dikaji | Cek Berguna |
|---|---|---|
| Penyisipan yang sukar | Lebar bahagian, ciri penguncian atau rongga aluminium | Bandingkan dimensi sebenar dengan lukisan yang diluluskan dan semak syarat sisipan. |
| Keretakan semasa pemasangan | Gangguan, keadaan bahan, geometri atau beban proses | Periksa bahagian, rekod pemprosesan bahan dan urutan pemasangan bersama-sama. |
| Rintangan ricih yang tidak mencukupi | Pengukuhan bahan, keratan rentas atau antara muka penguncian | Semak data ujian mekanikal yang berkenaan dan semak geometri penglibatan. |
| Dimensi profil berubah-ubah | Suhu penyemperitan, kelajuan menarik atau penyejukan | Bandingkan ukuran dalam proses dengan parameter pengeluaran yang direkodkan. |
| Pertunangan yang longgar | Dimensi alur, bentuk mengunci atau bahagian bersaiz kecil | Sahkan geometri rongga dan bandingkan dimensi profil sebenar dengan bahagian sasaran. |
Apabila penyisipan terasa luar biasa sukar, peningkatan daya bukanlah jawapan yang tepat. Langkah pertama adalah untuk memeriksa sama ada lebar polimer dan ciri mengunci sepadan dengan rongga aluminium. Penyelewengan, variasi dimensi atau ketidakpadanan antara geometri alur yang dimaksudkan dan sebenar boleh meningkatkan rintangan pemasangan.
Keretakan mungkin disebabkan oleh tegasan tertumpu semasa memasukkan atau menggelek. Ia juga boleh dikaitkan dengan keadaan bahan atau kestabilan penyemperitan. Diagnosis terkawal membandingkan bahagian yang terjejas dengan ukuran pengeluaran dan antara muka aluminium dan bukannya menukar gred bahan tanpa bukti.
Prestasi ricih berkaitan dengan kedua-dua tetulang bahan dan geometri antara muka. Jika kawasan penguncian terlalu kecil atau kurang dipadankan, polimer yang kuat secara mekanikal mungkin masih gagal mencapai penglibatan yang diperlukan. Oleh itu, ujian dan semakan dimensi harus dipertimbangkan bersama.
Pendekatan ini membantu menukar isu pemasangan kepada soalan kejuruteraan khusus. Ini amat berguna semasa pembangunan profil, di mana pelarasan kepada satu dimensi boleh mempengaruhi beberapa bahagian antara muka.
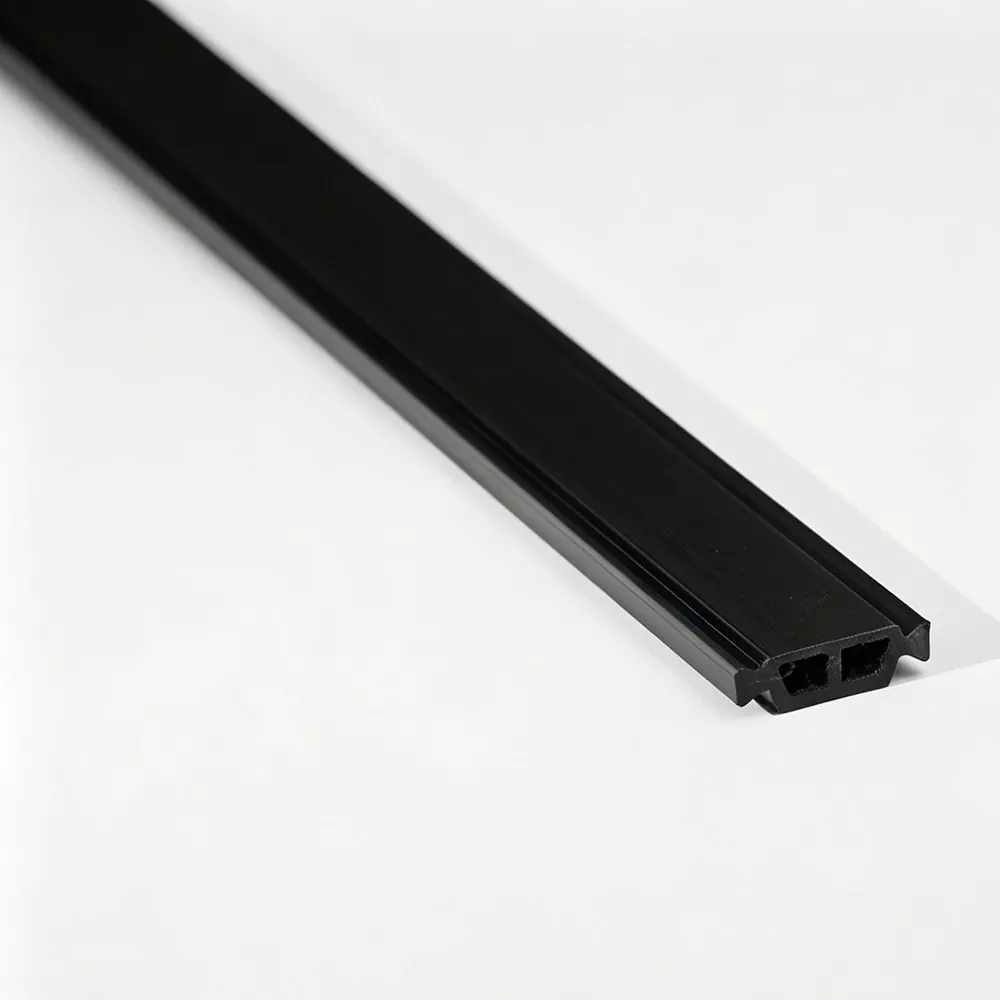
Jalur Pemecah Termaberasingan bahagian aluminium dalaman dan luaran dan mengurangkan pemindahan haba terus melalui profil aluminium pecah haba. Bahagian poliamida mencipta penghalang bukan logam di dalam bingkai sambil juga berfungsi sebagai antara muka mekanikal untuk bahagian aluminium yang dipasang.
Bahan terasnya ialah nilon PA66 yang diperkukuh dengan gentian kaca 25%, biasanya digambarkan sebagai PA66 GF25. Pengukuhan memberikan ketegaran dan kestabilan mekanikal yang diperlukan untuk pemasukan, penggulungan dan penglibatan berterusan dalam profil aluminium.
Rangkaian ini termasuk I-Type, C-Type, T-Type dan bahagian berbentuk khas untuk tingkap aluminium, pintu, dinding tirai dan sistem penyemperitan seni bina yang dipisahkan secara haba.
Aplikasi biasa termasuk bingkai tingkap aluminium dan selempang, pintu aluminium, mullion dinding tirai dan transom, dan bahagian aluminium seni bina lain yang memerlukan pengasingan haba antara anggota dalaman dan luaran.
ya. Dimensi tersuai dan keratan rentas boleh dibangunkan di sekitar geometri penyemperitan aluminium sebenar. Lukisan profil dengan dimensi rongga dan struktur penguncian menyediakan asas praktikal untuk pemilihan bahagian dan semakan alatan.
Lukisan profil aluminium, dimensi bahagian yang diperlukan, geometri penguncian, arah sisipan, kaedah pemasangan dan toleransi penting adalah titik permulaan yang berguna. Lebih jelas butiran ini, lebih mudah untuk mengesahkan sama ada bahagian standard atau profil khas adalah sesuai.
Jalur lurus dibekalkan pada 6 meter setiap keping. Jalur bergelung tersedia pada 500 meter setiap gulungan untuk spesifikasi yang sesuai. Bentuk yang paling sesuai bergantung pada geometri bahagian dan kaedah pengendalian yang digunakan dalam pengeluaran.
ya. Bantuan teknikal boleh meliputi reka bentuk slot profil, sisipan jalur, keadaan membentuk gulungan dan masalah pengeluaran biasa seperti sisipan yang sukar, retak dan rintangan ricih yang tidak mencukupi.
Profil siap diperiksa untuk penampilan dan dimensi sebelum penghantaran. Bergantung pada keperluan yang berkenaan, penilaian makmal juga boleh meliputi ketumpatan, kekerasan pantai, kekuatan tegangan membujur dan melintang, rintangan air, penuaan haba dan ciri pengembangan linear.
Pengasingan terma berfungsi paling baik apabila komponen polimer dianggap sebagai sebahagian daripada sistem aluminium dan bukannya sebagai aksesori yang boleh ditukar ganti. Bahan ini menyediakan penghalang bukan logam, tetulang menyediakan sokongan mekanikal, dan keratan rentas menentukan cara komponen terlibat dengan penyemperitan. Kawalan pengeluaran kemudian memastikan geometri yang dimaksudkan itu konsisten daripada bahan mentah melalui profil siap.
Untuk sistem yang telah ditetapkan, bahagian I-Type, C-Type atau T-Type yang sesuai mungkin sudah memenuhi antara muka yang diperlukan. Untuk penyemperitan baharu atau luar biasa, geometri tersuai boleh dinilai daripada lukisan, dimensi rongga dan kaedah pemasangan. Pendekatan berasaskan profil ini memastikan perbincangan teknikal tertumpu pada dimensi, penglibatan mekanikal dan keadaan pengeluaran praktikal.
Bagi pengeluar aluminium seni bina, spesifikasi yang jelas harus menghubungkan empat elemen: penyemperitan aluminium, bahagian poliamida, proses pengeluaran dan keperluan kualiti yang berkenaan. Apabila unsur-unsur ini dipertimbangkan bersama, profil yang terhasil lebih mudah untuk dihasilkan, dipasang dan diperiksa secara konsisten.
Kongsi lukisan bahagian, dimensi rongga dan keperluan pemasangan untuk membincangkan piawaian yang sesuai atau profil PA66 GF25 tersuai untuk sistem aluminium yang diasingkan haba anda.
Hubungi kami untuk membincangkan keperluan profil aluminium anda